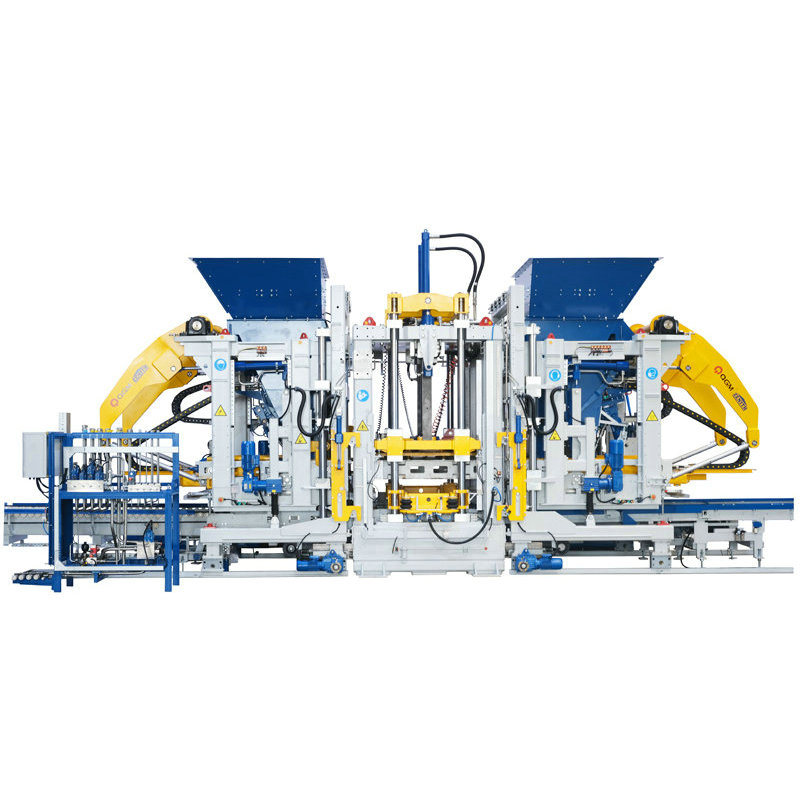
Los fabricantes de bloques se enfrentan a una estructura de costes engañosamente sencilla. Cemento, áridos, agua, energía, mano de obra, moldes y mantenimiento son los principales insumos. El precio de venta lo fija el mercado local. El margen está determinado por la eficiencia con la que esos insumos se convierten en bloques vendibles. AMáquina para fabricar bloques QGMaborda este problema de margen en el punto donde se convierten las entradas: el ciclo de formado. Reduce la cantidad de material perdido en los bloques rechazados, acorta el tiempo necesario para producir cada paleta, reduce la mano de obra necesaria para ejecutar la línea y reduce la carga de mantenimiento durante la vida útil de la máquina. Estas no son afirmaciones de marketing. Son efectos medibles que un comprador puede verificar mediante un estudio de costes antes de la compra.
Esta guía está escrita para equipos de adquisiciones que están evaluando una máquina para fabricar bloques y que necesitan comprender de dónde proviene la reducción de costos. Divide el costo de producción en cinco factores de costo: desperdicio de materia prima, tiempo y energía del ciclo, mano de obra y retrabajo, mantenimiento y repuestos, y ajuste de especificaciones. Cada sección explica el factor, el mecanismo por el cual una máquina para fabricar bloques QGM lo reduce y los datos que el comprador debe solicitar para confirmar el efecto. EnMaquinaria Co., Ltd. de Quangong, nuestra fábrica brinda soporte a los compradores con datos sobre el tiempo de ciclo, datos sobre la tasa de rechazo y documentación de especificaciones, y nuestro equipo de ingeniería puede revisar el modelo de costos para una planta específica.
El desperdicio de materia prima es el mayor costo controlable en una planta de bloques porque cada bloque rechazado consume cemento, agregados, agua y la energía utilizada para mezclarlo y curarlo. Una planta que produce 10.000 bloques por día con una tasa de rechazo del 5% está desperdiciando 500 bloques de material cada día. En un año, son 150.000 bloques de material que no generaron ingresos. El coste no es sólo el material. También es el trabajo para manejar el rechazo, el espacio para almacenarlo y la energía contenida en él. El primer mecanismo de reducción de costos de una máquina para fabricar bloques QGM es su capacidad para reducir esta tasa de rechazo mejorando la consistencia del ciclo de formación.
La coherencia proviene de tres características de diseño. El primero es el sistema de vibración. Una vibración controlada de alta frecuencia con amplitud ajustable permite que la mezcla llene el molde de manera uniforme y alcance una densidad constante. El segundo es el sistema de prensado hidráulico. La fuerza de prensado se aplica con un perfil controlado, por lo que la altura y la densidad del bloque se pueden repetir de un ciclo a otro. El tercero es el control de circuito cerrado. La máquina monitorea el ciclo y ajusta los parámetros en tiempo real, por lo que un cambio en la humedad de la mezcla o en la granulometría del agregado no produce automáticamente un rechazo. La siguiente tabla muestra el impacto en los costos de una reducción de la tasa de rechazo en una planta típica.
| Artículo de costo | Tasa de rechazo del 5% | Tasa de rechazo del 1% | Ahorro Anual |
| Producción diaria | 10.000 bloques | 10.000 bloques | Sin cambios |
| Rechazos diarios | 500 bloques | 100 bloques | 400 bloques |
| Materia prima por bloque | 0,02 toneladas | 0,02 toneladas | 8 toneladas por día |
| Desperdicio anual de materia prima | 3.000 toneladas | 600 toneladas | 2.400 toneladas |
| El precio del cemento es de 100/t | 300.000 | 60.000 | 240.000 |
| Costo de manipulación y eliminación. | Alto | Bajo | Ahorro adicional |
Para un comprador, la afirmación de la tasa de rechazo debe estar respaldada por datos de una planta comparable, no por una declaración en un folleto. Los datos deben incluir el tipo de bloque, el diseño de la mezcla, el tipo de molde y las condiciones de operación. Una máquina para fabricar bloques QGM que reduce la tasa de rechazo del 5% al 1% en una planta comparable es una máquina que puede generar ahorros en la planta del comprador, siempre que la mezcla y el molde coincidan.Maquinaria Co., Ltd. de Quangongproporciona estos datos para los modelos de máquinas bajo consideración, y nuestra fábrica puede organizar una producción de prueba para un proyecto crítico.
El tiempo del ciclo afecta el costo de mano de obra y energía porque la producción de la planta es el producto del tiempo del ciclo y el número de horas de operación. Una máquina que produce un pallet cada 15 segundos produce 240 pallets por hora. Una máquina que produce un pallet cada 20 segundos produce 180 pallets por hora. La diferencia es de 60 palets por hora, o 480 palets en un turno de 8 horas. Si cada palet lleva 8 bloques, la diferencia es de 3.840 bloques por turno. El costo laboral por bloque disminuye porque el mismo equipo produce más bloques. El coste energético por bloque también cae porque la demanda fija de energía de la planta se reparte entre una mayor producción. Una máquina para fabricar bloques QGM reduce el tiempo del ciclo mediante una vibración más rápida, un prensado más rápido y un manejo de paletas más rápido, y reduce la energía por bloque mediante sistemas hidráulicos y de vibración más eficientes.
El siguiente ejemplo práctico muestra cómo una reducción del tiempo de ciclo se traduce en una reducción de costos para una planta que funciona con dos turnos.
La siguiente tabla presenta la comparación del tiempo de ciclo y el efecto de costo resultante.
| Parámetro | Máquina de línea base | Máquina para fabricar bloques QGM | Efecto |
| tiempo de ciclo | 20 segundos | 15 segundos | 25% más corto |
| Bloques por palet | 8 | 8 | Mismo |
| Producción diaria | 20.736 | 27.648 | 33% más alto |
| Costo laboral por bloque | Base | 25% menos | Mismo equipo, más producción |
| Costo de energía por bloque | Base | Más bajo | Demanda fija repartida entre más producción |
Para un comprador, la afirmación del tiempo de ciclo debe verificarse con un estudio de tiempos bajo las condiciones de mezcla y molde del comprador. El estudio de tiempos debe registrar el tiempo de vibración, el tiempo de prensado, el tiempo de transferencia de paletas y el tiempo de inactividad. Una máquina bloquera QGM que logra un ciclo de 15 segundos en una demostración puede lograr un ciclo diferente en la planta del comprador si la mezcla es diferente o el manejo de pallets es más lento. Quangong Machinery Co., Ltd. proporciona los datos de tiempo de ciclo para cada modelo, y nuestros datos de tiempo de ciclo se pueden utilizar para construir el modelo de costos antes de la compra.
La automatización reduce la mano de obra y el retrabajo al eliminar las tareas manuales que crean variabilidad. En una planta de bloques, las tareas manuales incluyen cambio de molde, manejo de paletas, ajuste de humedad de la mezcla e inspección de bloques. Cada tarea manual introduce una fuente de variación. Un molde que no está asentado correctamente produce un error dimensional. Un pallet no alineado produce un bloque que se daña durante el traslado. Una mezcla que no se ajusta a la humedad produce un bloque demasiado húmedo o demasiado seco. Una máquina para fabricar bloques QGM reduce estas variaciones mediante la sujeción automatizada del molde, la transferencia automatizada de paletas y el control de mezcla de circuito cerrado. El resultado es menos mano de obra por bloque y menos rechazos por errores manuales.
El siguiente mapa de tareas compara los enfoques manuales y automatizados para las principales tareas de producción.
| Tarea de producción | Enfoque manual | Enfoque de la máquina para fabricar bloques QGM | Efecto costo |
| cambio de molde | Atornillado manual, 20-30 min. | Sujeción hidráulica, 5-10 min. | Menos tiempo de inactividad, menos mano de obra |
| Manipulación de palets | Manual o semiautomático | Transferencia y apilamiento automatizados | Menos operadores, menos daños |
| Ajuste de humedad de la mezcla | Juicio del operador | Retroalimentación del sensor y control de recetas | Menos rechazos húmedos o secos |
| Inspección de bloques | Muestreo manual | Monitoreo y alarmas en proceso | Detección más temprana, menos retrabajo |
El ahorro de mano de obra no es sólo el número de operadores. También es el nivel de habilidad requerido para ejecutar la línea. Una línea manual depende de un operador experimentado que pueda juzgar la mezcla y el asiento del molde. Una línea automatizada depende de un técnico que pueda monitorear la pantalla de control y responder a las alarmas. El segundo rol es más fácil de entrenar y de reemplazar. Para una planta en un mercado laboral donde los operadores experimentados son escasos, esta es una ventaja de costos significativa. Una máquina para fabricar bloques QGM con sujeción de moldes y manejo de paletas automatizados reduce la dependencia de la habilidad del operador y estabiliza el costo de producción.
En QGM, nuestra fábrica apoya a los compradores con un mapa de tareas y una estimación de mano de obra para la línea propuesta. La estimación debe indicar la cantidad de operadores por turno, el nivel de habilidad y la tasa de repetición de trabajo esperada. El objetivo es darle al comprador un costo laboral realista por bloque, no una cifra teórica. Nuestra fábrica también puede proporcionar referencias de plantas con niveles de automatización similares para que el comprador pueda validar el presupuesto.
El mantenimiento y los repuestos afectan el costo total porque una máquina de bloques es un activo de alto ciclo. El sistema de vibración, el sistema hidráulico, el molde y el sistema de transferencia de paletas se desgastan con el tiempo. Una máquina con un precio de compra bajo pero un costo de mantenimiento alto puede ser más costosa durante su vida útil que una máquina con un precio de compra más alto y un costo de mantenimiento más bajo. Una máquina para fabricar bloques QGM reduce el costo de mantenimiento a través de tres opciones de diseño: piezas de desgaste reemplazables, puntos de servicio accesibles y un sistema de control que registra los datos operativos necesarios para el mantenimiento predictivo. El resultado es menos tiempo de inactividad no planificado y un menor costo por bloque durante la vida útil del activo.
La siguiente matriz de costos compara los factores de costo de mantenimiento de una máquina de bajo costo y una máquina para fabricar bloques QGM durante un período de cinco años.
| Conductor de costos | Máquina de bajo costo | Máquina para fabricar bloques QGM | Efecto |
| Reemplazo de piezas de desgaste | Piezas frecuentes y no estándar | Piezas estandarizadas y reemplazables | Menor costo de piezas, menor tiempo de inactividad |
| Servicio hidraulico | Fallos en los sellos, contaminación del aceite. | Sistema filtrado, puntos de servicio accesibles. | Menos fallos, menor coste del petróleo |
| Sistema de vibración | Fallas en rodamientos, ejes desequilibrados. | Rodamientos de alta resistencia, ejes equilibrados | Intervalo de servicio más largo |
| Tiempo de inactividad no planificado | Alto, debido a la indisponibilidad de la pieza | Bajo, debido a piezas y datos estándar | Menor costo de producción perdida |
| Vida del molde | Corto, debido a una mala alineación. | Más tiempo gracias a una sujeción precisa | Menor costo de molde por bloque |
El coste de mantenimiento más importante suele ser el tiempo de inactividad no planificado, no las piezas. Una máquina que falla un viernes por la tarde y espera hasta el lunes para recibir una pieza pierde tres días de producción. Una máquina con piezas estándar y una red de servicio local se puede reparar en horas. La máquina para fabricar bloques QGM está diseñada con piezas estándar y un procedimiento de servicio documentado, por lo que el tiempo de inactividad es predecible y la reparación rápida. Nuestros datos de mantenimiento se pueden utilizar para estimar el costo del tiempo de inactividad para una planta específica.
Para un comprador, el costo de mantenimiento debe incluirse en el costo total de propiedad, no tratarse como un presupuesto separado. La decisión de compra debe comparar el costo de las piezas, la mano de obra, el tiempo de inactividad y la pérdida de producción a cinco años, no sólo el precio de compra. Nuestra fábrica puede proporcionar el programa de mantenimiento, la lista de piezas y los datos de referencia para las máquinas en consideración. El objetivo es hacer visible el coste total antes de realizar el pedido.
Las especificaciones deben compararse con el plan de producción de la planta, no con un folleto genérico. Una máquina sobredimensionada para el plan conllevará un coste de capital innecesario. Una máquina de tamaño insuficiente requerirá horas extras y se desgastará más rápido. La comparación debe abarcar el tamaño de pallet, los bloques por pallet, el tiempo de ciclo, los parámetros de vibración, la presión hidráulica, la potencia instalada, el nivel de automatización y el sistema de cambio de molde. La siguiente tabla proporciona un cuadro de mando de especificaciones para una comparación de adquisiciones.
| Especificación | Rango típico | Relevancia del costo | Cheque del comprador |
| Tamaño de palet | 800 × 600 a 1400 × 1200 mm | Determina bloques por ciclo. | Combinar con la mezcla de productos |
| Bloques por palet | 6 a 15 | Multiplicador de salida directa | Confirmar con el molde |
| tiempo de ciclo | 12 a 20 s | Mano de obra directa y conductor de energía. | Solicitar un estudio de tiempos |
| Frecuencia de vibración | 5.500 a 7.200 rpm | Afecta la densidad y la tasa de rechazo. | Confirmar ajustabilidad |
| Presión hidráulica | 200 a 280 bares | Afecta la densidad y la vida útil del molde. | Confirmar control de presión |
| Potencia instalada | 55 a 110 kilovatios | Costo de energía por bloque | Solicitar datos de potencia |
| Nivel de automatización | Manual a completamente automático | Costo de mano de obra y retrabajo | Adaptación al mercado laboral |
| Sistema de cambio de molde | Abrazadera rápida manual a hidráulica | Tiempo de inactividad durante los cambios de producto | Confirmar hora de cambio |
El cuadro de mando debe completarse para al menos dos opciones de máquina y para el plan de producción propio del comprador. La comparación debe incluir el costo de capital, el costo de instalación, la producción esperada, la tasa de rechazo, el costo de mano de obra, el costo de energía y el costo de mantenimiento. La opción con el costo total por bloque más bajo es la elección correcta, no necesariamente la opción con el precio de compra más bajo. Nuestra fábrica puede respaldar esta comparación con los datos de especificaciones y los datos de costos de referencia de los modelos considerados.
La revisión de las especificaciones también debe incluir la capacidad de servicio y la disponibilidad de repuestos. Una máquina con altas especificaciones pero sin soporte local de repuestos es una máquina que generará tiempo de inactividad. Nuestra fábrica proporciona la lista de piezas, el programa de servicio y la información de soporte local para los modelos de máquinas para fabricar bloques QGM. El objetivo es hacer que la comparación sea completa, no sólo técnica.
La máquina para fabricar bloques QGM reduce los costos de producción a través de cinco mecanismos: menor desperdicio de materia prima, tiempo de ciclo más corto, reducción de mano de obra y retrabajo, menor costo de mantenimiento y tiempo de inactividad, y una especificación que coincide con el plan de producción de la planta. Cada mecanismo se puede cuantificar y cada uno debe verificarse antes de la compra. El comprador que construya un modelo de costos en torno a estos mecanismos verá que el precio de compra es sólo una parte de la decisión. El costo total por bloque durante la vida útil del activo es la medida correcta. Nuestra fábrica apoya a los compradores con los datos de tiempo de ciclo, los datos de tasa de rechazo, el programa de mantenimiento y el cuadro de mando de especificaciones necesarios para construir ese modelo, y nuestro equipo técnico puede revisar el estudio de costos para una planta específica.
Si está evaluando una máquina para fabricar bloques para una nueva planta o una expansión de capacidad, comuníquese con el equipo para solicitar los insumos del modelo de costos y los datos de especificaciones para los modelos bajo consideración. La revisión se puede completar antes de realizar el pedido, de modo que la decisión se base en el costo total de propiedad en lugar del precio de compra únicamente.
Pregunta 1: ¿Cómo reduce la máquina para fabricar bloques QGM el desperdicio de materia prima?
Respuesta: La máquina reduce el desperdicio al mejorar la consistencia del ciclo de formado. La vibración controlada de alta frecuencia llena el molde de manera uniforme, el sistema de prensado hidráulico aplica un perfil de fuerza repetible y el control de circuito cerrado ajusta los parámetros en tiempo real. El resultado es una tasa de rechazo más baja, lo que significa que se pierde menos cemento, agregado y agua en los bloques rechazados.
Pregunta 2: ¿Qué mejora en el tiempo de ciclo puede esperar un comprador?
Respuesta: El tiempo del ciclo depende del tipo de bloque, el molde, la mezcla y el manejo del pallet. En plantas comparables, una máquina para fabricar bloques QGM a menudo logra un ciclo de 15 segundos, mientras que una máquina básica logra 20 segundos. El comprador debe solicitar un estudio de tiempos bajo las condiciones reales de mezcla y molde antes de confiar en la mejora en el modelo de costos.
Pregunta 3: ¿Cómo reduce la automatización el costo laboral por bloque?
Respuesta: La automatización reduce el costo de mano de obra al reemplazar tareas manuales como el cambio de molde, el manejo de paletas y el ajuste de la mezcla con sistemas controlados. El mismo equipo puede producir más bloques por turno y el nivel de habilidad requerido para ejecutar la línea es menor. El resultado es un menor coste laboral por bloque y un proceso de producción más estable.
Pregunta 4: ¿Por qué el costo de mantenimiento es parte del costo total de propiedad?
Respuesta: El costo de mantenimiento incluye piezas, mano de obra y tiempo de inactividad no planificado. Una máquina con un precio de compra bajo pero fallas frecuentes puede perder más tiempo de producción que el costo de las piezas. El costo total de propiedad debe incluir el consumo esperado de piezas, el intervalo de servicio y el costo del tiempo de inactividad durante la vida útil del activo.
Pregunta 5: ¿Qué especificaciones se deben comparar antes de comprar una máquina bloquera?
Respuesta: Compare el tamaño de pallet, los bloques por pallet, el tiempo de ciclo, la frecuencia de vibración, la presión hidráulica, la potencia instalada, el nivel de automatización y el sistema de cambio de molde. Complete la comparación contra el plan de producción de la planta y calcule el costo total por bloque para cada opción. Solicitar al proveedor los datos de especificaciones y los datos de costes de referencia.
Póngase en contacto con Quangong Machinery Co., Ltd. hoysolicitar las entradas del modelo de costos y los datos de especificaciones para los modelos de máquinas para fabricar bloques QGM que se están considerando y analizar el costo total de propiedad de su plan de producción de bloques.
-